Руководство для новичка: Как правильно настроить пробитие на оптоволоконном лазерном станке (на примере CypCut)
· 4 мин чтения
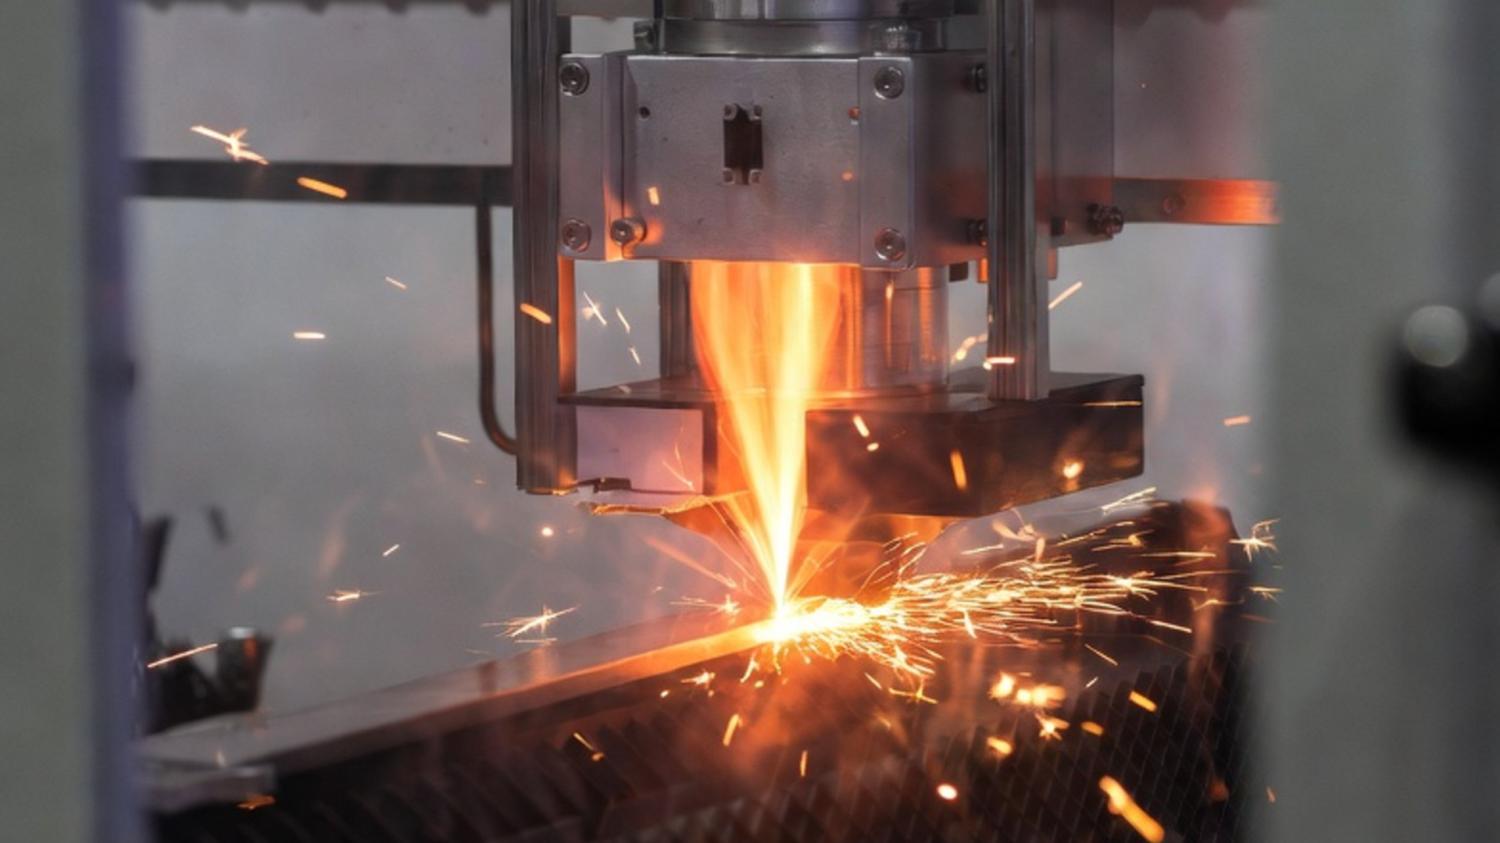
Если вы только осваиваете оптоволоконный лазерный раскройщик металла, фраза "настройки пробития" может пугать. На деле это главный ключ к чистому резу и долгой жизни станка. Пробитие — это момент, когда лазер прожигает материал, чтобы начать резку. Сделайте это неправильно — и получите выплеск металла на поверхность, поврежденное сопло или дыру с рваными краями.
Программа управления лазерным станком по металлу CypCut предлагает несколько "умных" режимов пробития. Давайте разберем их так, будто объясняем соседу по гаражу, без лишней теории.
1. Segment Pierce (Пробитие сегментами): для аккуратной работы с любым металлом
Представьте: Вы сверлите отверстие не одним сильным нажатием, а аккуратными, короткими "подсверливаниями", постепенно углубляясь. Так и здесь. Лазерная головка опускается ступенями, прожигая металл слой за слоем.
Зачем это нужно вашему лазерному резчику?
Для защиты станка: Главная цель — избежать мощного выброса расплавленного металла (шлака) прямо в сопло. Это частая причина поломок и дорогого ремонта.
Для чистоты: Метод минимизирует брызги вокруг точки начала реза, что критично для тонкого или полированного металла.
Универсальность: Подходит и для тонкой жести, и для толстой стали. Для толстых материалов просто добавляются дополнительные этапы ("ступеньки") пробития.
Что настраивать и зачем (простыми словами):
Высота пробития: На какой высоте от металла головка начнет работу. Слишком низко — забрызгает сопло, слишком высоко — луч потеряет силу.
Мощность и импульсы: Настройки, которые заставляют лазер "постукивать" по металлу, а не "бить" постоянно. Это контролирует нагрев.
Углубление фокуса: Фокус смещается внутрь металла, чтобы сделать отверстие меньше и аккуратнее.
Давление воздуха/газа: Сильная струя выдувает расплав из дырки, не давая ему застыть комком внутри.
Итог по Segment Pierce: Ваш основной и самый безопасный режим. Используйте его для большинства задач на оптоволоконном лазере.
2. Lightning Pierce (Молниеносное пробитие): скорость для толстых заготовок
Представьте: Не ступенчатое сверление, а быстрая серия микроударов молотка. Головка опускается вниз, и за время ее движения лазер успевает "пробарабанить" по точке тысячи импульсов, мгновенно прожигая материал.
Зачем это нужно вашему лазерному резчику?
Скорость: Значительно сокращает время перед началом реза, что повышает общую производительность раскройщика металла.
Для толстого металла: Эффективно "пробивает броню" толстых листов за счет агрессивной импульсной атаки.
Точность: Быстрый старт реза уменьшает риск тепловой деформации вокруг точки входа.
Что настраивать? Ключ — два волшебных параметра:
Здесь всё решают импульсы. Вам нужно понять два основных регулятора:
1. Частота импульсов (Pulse Freq., Гц): Сколько раз в секунду лазер мигает. Представьте стробоскоп.
Выше частота (например, 5000 Гц) — больше "ударов" в секунду. Быстрее прогревает и проникает.
Ниже частота (например, 500 Гц) — ударов меньше, но каждый мощнее и "длиннее". Может дать лучшее качество на некоторых сплавах.
2. Скважность (Duty Cycle, %): Длина каждого "мигания" (импульса). Это соотношение длины вспышки к паузе между ними.
Выше скважность (например, 70%) — лазер "включен" дольше, чем "выключен". Мощнее тепловое воздействие, лучше для толстого металла.
Ниже скважность (например, 30%) — короткие вспышки и долгие паузы. Меньше нагрева, меньше риск пережечь тонкий материал или испортить кромку.
Простое правило для вашего лазерного станка: Нужно быстро пробить толстую сталь — пробуйте высокую частоту и высокую скважность. Работаете с тонкой или чувствительной к нагреву нержавейкой — понижайте скважность, чтобы избежать перегрева.
3. Другие полезные режимы (кратко)
Follow Pierce (Пробитие по кривой): Лазер начинает резать, слегка двигаясь по линии. Идеально, когда нужно начать резку не с края, а в середине детали, и избежать следов от старта.
Nozzle Stepping (Пробитие с шагом): Похоже на Segment Pierce, но с еще более четким шагом опускания головки. Максимальный контроль для сложных или отражающих материалов (например, алюминия или меди).
Ваша шпаргалка по выбору режима на лазерном оптоволоконном резчике:
Тонкий металл, чистая поверхность, стандартные задачи — начинайте с Segment Pierce.
Толстый металл, скорость важнее, нужно минимизировать время — пробуйте Lightning Pierce, играя с частотой и скважностью.
Старт реза в центре детали — используйте Follow Pierce.
Капризный материал (медь, латунь, алюминий) — тестируйте Segment Pierce или Nozzle Stepping с осторожными настройками.
Золотое правило: Не бойтесь экспериментировать на обрезках! Лучший способ освоить оптоволоконный лазерный станок — это метод проб и ошибок на ненужном материале. Заведите журнал, записывайте удачные настройки для каждой толщины и типа металла — и скоро вы станете настоящим профи в лазерной резке!
Шаг 1: Визуальный осмотр и очистка (Делать ВСЕГДА) Перед тем как загрузить лист на стол лазерного раскройщика , выполните две обязательные операции: 1. Осмотрите с двух сторон. Проверьте лицевую и обратную сторону на пре
Что такое фокус и почему он так важен для резки металла? Представьте луч лазера как луч света от фонарика. Положение фокуса — это точка, где этот луч становится самым маленьким и мощным. Именно она «режет» металл. От тог
Лазерная резка с использованием азота в качестве вспомогательного газа — один из самых популярных способов получения чистой кромки без оксидного слоя. Азот вытесняет кислород из зоны реза, предотвращая окисление, что осо
В этой подборке пока нет товаров в наличии. Загляните позже или откройте каталог.
›››…
…
Артикул—
Напряжение—
Мощность—
Защита
Гарантия
Подобрали к этому товару
Корзина
Подобрали для вас
Дополнения к позициям в корзине · можно листать дальше
О компании
Diamond Group — российская торгово-промышленная компания для производителей рекламных конструкций и смежных отраслей. Ниже — путь от группы к LED, TECH и собственному производству LAB.
2013год основания
10+лет на рынке LED
2021своё производство LAB
опти тендеры на партии
Группа
Diamond Group
Прогрессивная российская торгово-промышленная компания. Поставки для производителей рекламных конструкций и смежных отраслей.
Три направления работы: LED — светотехника, TECH — оборудование для производства, LAB — собственное производство жидкого акрила.
LED
Diamond LED
Более 10 лет оптово-розничные поставки светодиодного оборудования для наружной рекламы и световых конструкций: блоки питания, модули, ленты, неон и комплектующие.
Ассортимент закрывает монтаж и производство. Работаем со складом в Подольске и отгрузками по России; точечно — Казахстан и Беларусь.
Основной фокус — крупный и средний опт, тендеры на большие партии LED. Также мелкоопт, розница, заказ и индивидуальные проекты.
TECH
Diamond TECH
Оборудование для автоматизации производства рекламных конструкций — с поддержкой внедрения и пусконаладки.
каналобуквогибочные станки Dobosen
лазер для сварки и резки труб / листа
УФ-линии полимеризации
дозаторы жидкого акрила
фрезерные ЧПУ
LAB
Diamond LAB
Собственное производство жидкого акрила Diamond LAB с 2021 — по оригинальной формуле на территории России.
Материал для своих проектов и для других производителей световых конструкций и светильников.
Опыт
Как работаем
Выставки: «Реклама» и «Интерлайт» (Москва), «РИДО» (Санкт-Петербург), China LED (Гуанчжоу).
Контроль качества, логистика, гарантийное сопровождение и поддержка на внедрении оборудования.