Часть 1: Глубокий анализ проблемы — почему медь уникально сложна?
Чтобы найти решение, необходимо понять корень проблемы, который кроется в фундаментальных физических свойствах меди.
1. Феноменальная отражательная способность в ИК-диапазоне.
Стандартные волоконные лазеры для резки металла работают на длине волны около 1,064 нм (ближний инфракрасный спектр).
Чистая медь в твердом, непрогретом состоянии отражает >95% излучения этой длины волны. Для сравнения: сталь поглощает до 60-70% сразу.
Физическая причина: высокая плотность свободных электронов в кристаллической решетке меди. При попадании луча эти электроны генерируют встречную электромагнитную волну почти равной интенсивности — то самое отражение.
2. Обратное излучение (Back-Reflection) — главная угроза.
Отраженный луч не просто рассеивается — он когерентный и сфокусированный, поэтому возвращается по тому же пути строго в оптическую головку.
Последствия:
Мгновенный прожиг защитного стекла (коллиматора) — самая частая и дорогая поломка.
Повреждение фокусирующей линзы и зеркал.
Прямой удар по активному волокну или диодам лазерного источника, что приводит к его катастрофическому отказу.
Риск для здоровья оператора: рассеянное обратное излучение может повредить зрение.
3. Высокая теплопроводность — вторая серьезная проблема.
Теплопроводность меди (~400 Вт/м·К) в 8 раз выше, чем у стали.
Та энергия, которую материалу все же удалось поглотить, не концентрируется в точке реза, а мгновенно «растекается» по всему объему заготовки. Это требует значительно большей плотностимощности просто для инициирования плавления.
Сравнение с другими металлами:
Латунь (сплав Cu-Zn): Отражательная способность ниже, чем у чистой меди, благодаря цинку. Проблемы с обратным лучом присутствуют, но они менее критичны. Основная сложность — подбор режимов для сплава с переменным составом.
Алюминий: Обладает высокой отражающей способностью, но при этом быстро образует тугоплавкую оксидную пленку (Al2O3), которая хуже отражает и лучше поглощает лазерный луч. При использовании азота и мощности от 3-4 кВт резка алюминия на современном волоконном станке стала стандартной, а не экзотической операцией.
Часть 2: Подробное руководство по настройке параметров резки меди
Чтобы перевести медь из состояния «зеркала» в состояние «поглотителя», нужна точная калибровка процесса.
1. Мощность лазера — ключевой фактор.
Цель: использовать максимальную пиковую мощность, чтобы максимально быстро преодолеть порог плавления поверхности. В жидкой фазе отражательная способность меди резко падает.
Рекомендуемые минимальные мощности для резки меди волоконным лазером:
Толщина меди
Минимальная мощность лазера
Примечание
1.0 мм
1000 Вт (1 кВт)
1.5 мм
1000 Вт (1 кВт)
2.0 мм
1500 Вт (1.5 кВт)
3.0 мм
2000 Вт (2 кВт)
4.0 мм
3000 Вт (3 кВт)
Для стабильного процесса
5.0 мм
4000 Вт (4 кВт)
Требуется высокое мастерство
6.0 мм
6000 Вт (6 кВт)
Оптимальный выбор
2. Режущий газ и давление — не просто выдув.
Газ: ТОЛЬКО КИСЛОРОД (O2). Азот или воздух не подходят.
Причина: Кислород вступает в экзотермическую реакцию с медью, создавая слой оксида меди (CuO). Этот оксид имеет намного более высокий коэффициент поглощения лазерного излучения, чем чистая медь. Таким образом, газ химически помогает запустить и поддерживать процесс.
Давление: Высокое, обычно в диапазоне 15-20 бар (≈220-300 psi). Это необходимо для эффективного продува вязкого расплава меди и оксидов.
3. Скорость резки — баланс энергии.
Нельзя использовать максимальную скорость, как для стали.
Стратегия: Скорость должна быть снижена на 10-25% от максимально возможной для данной мощности и толщины. Это обеспечивает достаточное время для передачи энергии материалу в начале реза и компенсирует высокую теплопроводность.
4. Положение фокуса — точечный удар.
Фокус устанавливается на поверхность заготовки или на 0.5-1 мм ниже нее (отрицательное значение).
Зачем: Это создает минимальное пятно контакта с максимальной плотностью мощности, что критически важно для пробивания отражающего барьера.
5. Стратегия прожига — самый опасный момент.
Прожиг — этап, когда риск обратного отражения максимален.
Необходимо использовать специальную, более долгую и осторожную программу прожига, часто с модуляцией мощности (импульсный режим), чтобы постепенно создать поглощающую лузу, а не отразить весь импульс сразу.
Часть 3: Выбор оборудования — без компромиссов на безопасности
Все вышеперечисленные настройки бесполезны, если лазерный источник и головка не защищены.
Обязательное требование №1: Лазерный источник с защитой от обратного отражения.
Как это работает: В современных источниках от IPG, Raycus, nLight и других лидеров установлены специальные оптические изоляторы или датчики обратного луча. Они физически блокируют или отклоняют отраженную энергию, не позволяя ей достигнуть активного волокна.
Рекомендация: Для резки меди толщиной до 6 мм оптимальным и надежным выбором является волоконный лазерный станок с источником мощностью от 6 кВт нового поколения. Запас мощности обеспечит комфортные, а не предельные режимы, что продлит жизнь оптики.
Обязательное требование №2: Качественная режущая головка с защитным стеклом.
Головка должна быть рассчитана на работу с высокоотражающими материалами.
Использование качественных и легко заменяемых защитных стекол (коллиматоров) — это ваша расходная страховка. Их необходимо проверять и менять чаще, чем при резке стали.
Заключение и ключевые выводы
Резка меди на волоконном лазерном раскройщике — это комплексная задача, где 50% успеха зависит от правильного защищенного оборудования, а остальные 50% — от скрупулезной настройки параметров.
Медь — главный вызов из-за рекордной отражательности и теплопроводности.
Латунь требует внимания, но менее критична.
Алюминий при наличии мощности от 3-4 кВт перестал быть проблемным материалом.
Без лазерного источника с защитой от обратного луча браться за медь категорически не рекомендуется — это прямой путь к дорогостоящему ремонту.
Формула успеха: Лазер от 6 кВт с защитой + Кислород под высоким давлением + Сниженная скорость и правильный фокус.
Инвестируя в правильно подобранный лазерный оптоволоконный станок, вы получаете не только возможность обрабатывать сложнейшие материалы вроде меди, но и гарантию надежности, безопасности и высокой рентабельности вашего производства.
Шаг 1: Визуальный осмотр и очистка (Делать ВСЕГДА) Перед тем как загрузить лист на стол лазерного раскройщика , выполните две обязательные операции: 1. Осмотрите с двух сторон. Проверьте лицевую и обратную сторону на пре
Что такое фокус и почему он так важен для резки металла? Представьте луч лазера как луч света от фонарика. Положение фокуса — это точка, где этот луч становится самым маленьким и мощным. Именно она «режет» металл. От тог
Лазерная резка с использованием азота в качестве вспомогательного газа — один из самых популярных способов получения чистой кромки без оксидного слоя. Азот вытесняет кислород из зоны реза, предотвращая окисление, что осо
В этой подборке пока нет товаров в наличии. Загляните позже или откройте каталог.
›››…
…
Артикул—
Напряжение—
Мощность—
Защита
Гарантия
Подобрали к этому товару
Корзина
Подобрали для вас
Дополнения к позициям в корзине · можно листать дальше
О компании
Diamond Group — российская торгово-промышленная компания для производителей рекламных конструкций и смежных отраслей. Ниже — путь от группы к LED, TECH и собственному производству LAB.
2013год основания
10+лет на рынке LED
2021своё производство LAB
опти тендеры на партии
Группа
Diamond Group
Прогрессивная российская торгово-промышленная компания. Поставки для производителей рекламных конструкций и смежных отраслей.
Три направления работы: LED — светотехника, TECH — оборудование для производства, LAB — собственное производство жидкого акрила.
LED
Diamond LED
Более 10 лет оптово-розничные поставки светодиодного оборудования для наружной рекламы и световых конструкций: блоки питания, модули, ленты, неон и комплектующие.
Ассортимент закрывает монтаж и производство. Работаем со складом в Подольске и отгрузками по России; точечно — Казахстан и Беларусь.
Основной фокус — крупный и средний опт, тендеры на большие партии LED. Также мелкоопт, розница, заказ и индивидуальные проекты.
TECH
Diamond TECH
Оборудование для автоматизации производства рекламных конструкций — с поддержкой внедрения и пусконаладки.
каналобуквогибочные станки Dobosen
лазер для сварки и резки труб / листа
УФ-линии полимеризации
дозаторы жидкого акрила
фрезерные ЧПУ
LAB
Diamond LAB
Собственное производство жидкого акрила Diamond LAB с 2021 — по оригинальной формуле на территории России.
Материал для своих проектов и для других производителей световых конструкций и светильников.
Опыт
Как работаем
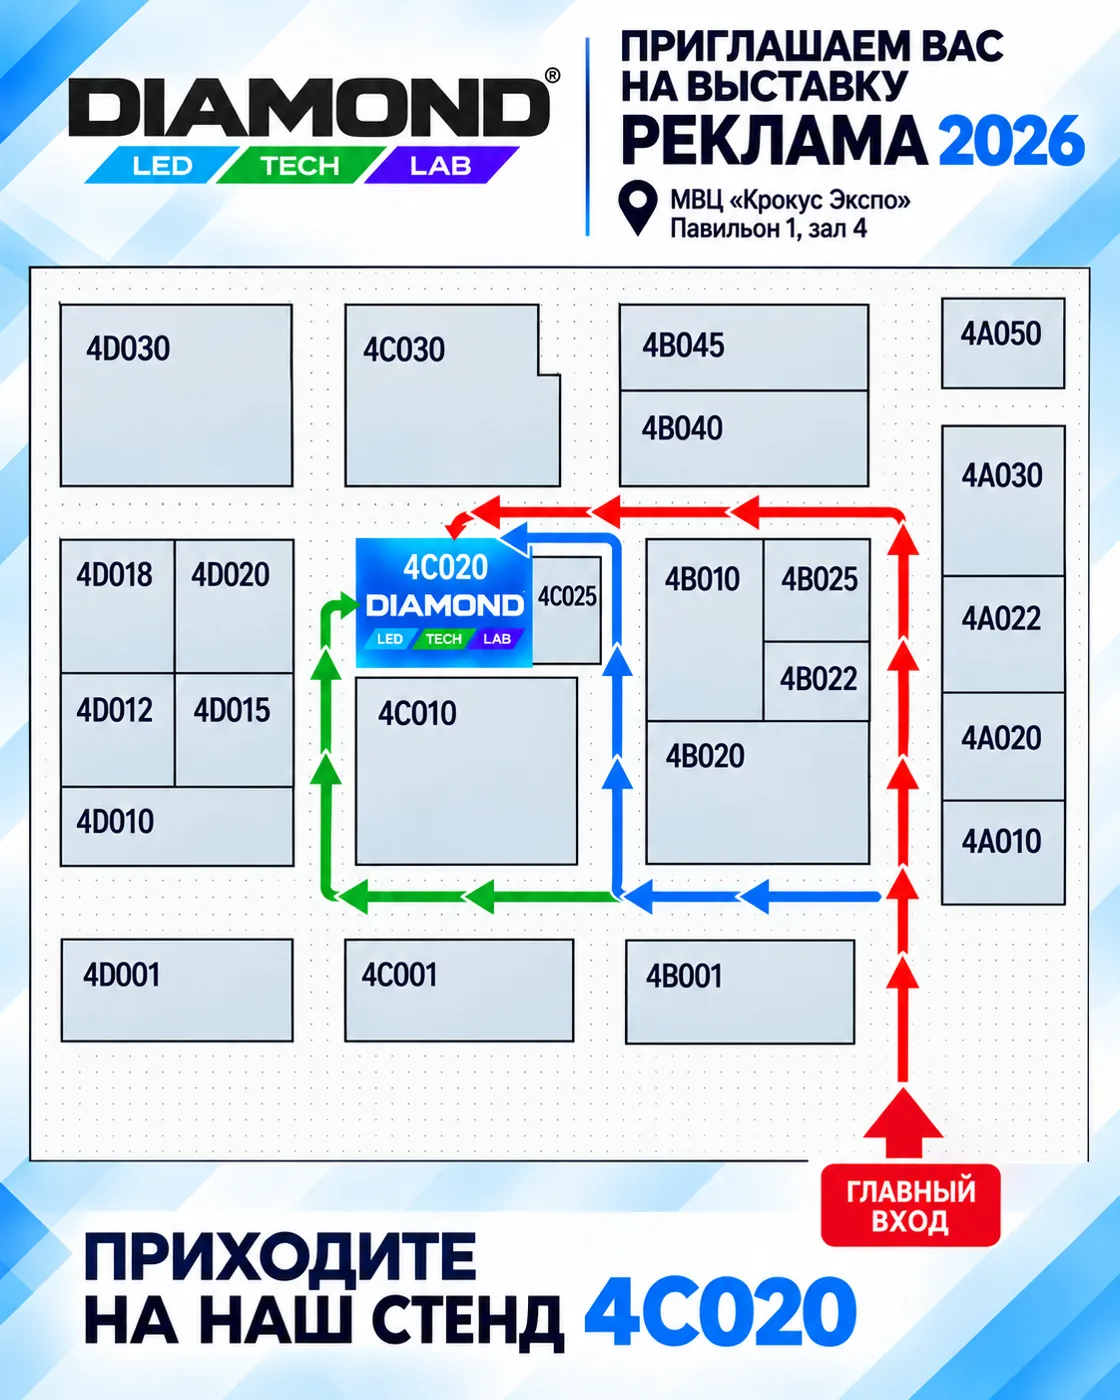
Выставки: «Реклама» и «Интерлайт» (Москва), «РИДО» (Санкт-Петербург), China LED (Гуанчжоу).
Контроль качества, логистика, гарантийное сопровождение и поддержка на внедрении оборудования.