Как избежать конусности и добиться идеального реза

· 3 мин чтения

Как избежать конусности и добиться идеального реза

Часть 1: Два главных врага качества — Конусность и Ширина Реза

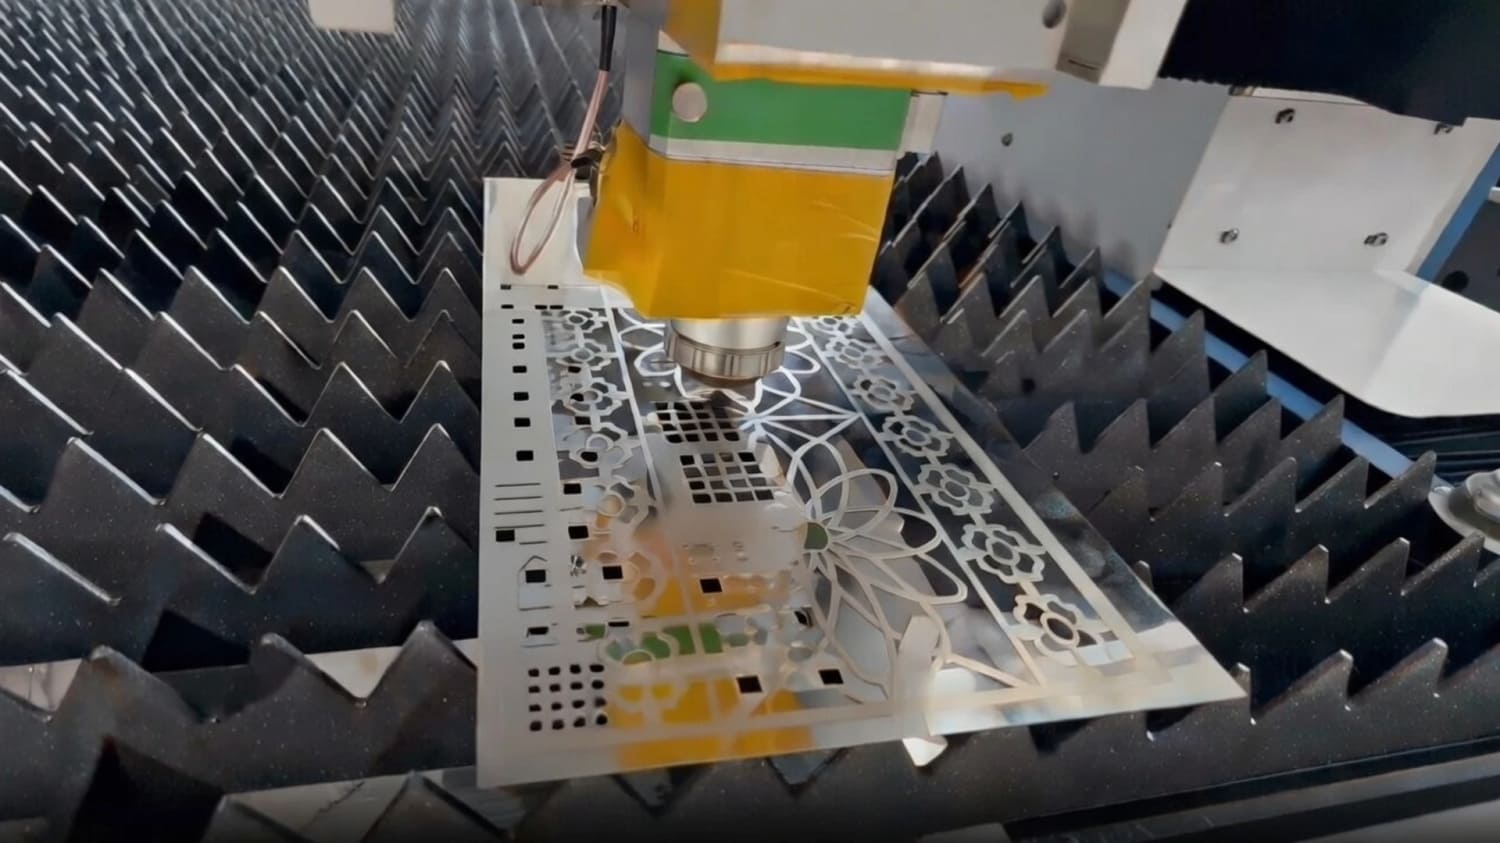
Представьте, что лазерный луч — это очень точный термический карандаш. Идеальный рез — это когда линии, которые он проводит вверху и внизу металлической пластины, абсолютно параллельны. Но на практике часто бывают искажения.

1. Что такое Конусность? (Проблема «скошенного края»)
Это когда разрез получается не прямоугольным, а похожим на трапецию: вверху шире, чем внизу (или наоборот). Для тонкого металла до 5 мм это почти незаметно. Но при резке толстого металла проблема обостряется.

2. Что такое Пропил?
Это просто ширина реза — тот слой металла, который испаряется лучем. Почему это важно?

Вывод для новичка: Ваша цель — научиться настраивать станок так, чтобы конусность была минимальной, а ширина реза — предсказуемой. Это и есть залог качества.

Часть 2: 5 Рычагов Управления: Что Крутить и Настраивать?

Качество реза зависит от баланса пяти ключевых параметров. Думайте о них как о настройках в сложной игре.

Параметр

Влияние на рез

Простой совет для начала

1. Мощность лазера

Чем выше — тем быстрее рез и шире пропил. Слишком много мощности — грубый, оплавленный край.

Начинайте с рекомендованных значений для вашей толщины и материала.

2. Скорость резки

Высокая скорость = уже пропил, но риск не прорезать. Низкая скорость = шире пропил и перегрев.

Найдите баланс: рез должен быть сквозным, но без излишнего оплавления кромки.

3. Фокус и пятно лазера

Где луч самый острый? Положение фокуса — главный инструмент борьбы с конусностью на толстом металле.

Для толстых заготовок часто фокус смещают вглубь материала. Экспериментируйте.

4. Вспомогательный газ

Кислород: резка быстрее, но край окисляется (как при сварке). Азот: чистый, ровный край, но медленнее и дороже.

Для чистой резки нержавейки и алюминия чаще используют азот. Для черного металла — кислород.

5. Свойства материала

Разный металл — разная настройка. Нержавейка, медь, обычная сталь — ведут себя по-разному.

Всегда ищите и тестируйте готовые параметры реза (резальные карты) для вашего конкретного материала.

Часть 3: Шпаргалка: Диагностика и решение проблем по виду реза

Вот как быстро определить и исправить типичные дефекты.

Как выглядит проблема

Вероятная причина

Что проверить и исправить

Сильная конусность (сильно скошенный край)

Слишком высокая скорость, неправильный фокус, много газа.

Уменьшите скорость, отрегулируйте положение фокуса, проверьте давление газа.

Слишком узкий пропил, режет не до конца

Мало мощности, слишком высоко сопло, забито или мало газа.

Увеличьте мощность, проверьте чистоту сопла, отрегулируйте зазор до металла, повысьте давление газа.

Слишком широкий пропил

Повреждена линза!, мощность слишком высокая, скорость низкая.

Первым делом проверьте и замените защитную линзу. Затем снизьте мощность или увеличьте скорость.

Верхний край оплавлен «каплей»

Перегрев. Скорость слишком низкая, мощность слишком высокая, металл грязный.

Увеличьте скорость резки, уменьшите мощность, очистите заготовку от краски/ржавчины.

Верхний край закругленный

Чрезмерный предварительный нагрев, неправильное сопло.

Увеличьте скорость, проверьте соответствие размера сопла толщине металла, настройте подачу газа.

Заключение: Ваш план действий при выборе и запуске станка

  1. Помните о регулярном обслуживании: чистота линз и сопел, калибровка — залог стабильно узкого пропила и отсутствия конусности.

  2. Экспериментируйте с одним параметром за раз (например, только со скоростью), чтобы наглядно видеть его влияние.

Современные волоконные лазерные резчики металла — это умные станки, где большая часть проблем решается правильной настройкой программного обеспечения и базовым обслуживанием. Инвестируя в оборудование с хорошей техподдержкой и изучая основы, вы быстро выйдете на уровень производства идеальных деталей.

Похожие материалы

+7 (495) 374-94-45

Каталог

› Каталог

Каталог

› Подборка

Подборка

› › › …

…

Напряжение—
Мощность—
Защита
Гарантия

Подобрали к этому товару

Корзина

Подобрали для вас

Дополнения к позициям в корзине · можно листать дальше

О компании

Diamond Group — российская торгово-промышленная компания для производителей рекламных конструкций и смежных отраслей. Ниже — путь от группы к LED, TECH и собственному производству LAB.
2013год основания
10+лет на рынке LED
2021своё производство LAB
опти тендеры на партии
Группа

Diamond Group

Прогрессивная российская торгово-промышленная компания. Поставки для производителей рекламных конструкций и смежных отраслей.

Три направления работы: LED — светотехника, TECH — оборудование для производства, LAB — собственное производство жидкого акрила.

LED

Diamond LED

Более 10 лет оптово-розничные поставки светодиодного оборудования для наружной рекламы и световых конструкций: блоки питания, модули, ленты, неон и комплектующие.

Ассортимент закрывает монтаж и производство. Работаем со складом в Подольске и отгрузками по России; точечно — Казахстан и Беларусь.

Основной фокус — крупный и средний опт, тендеры на большие партии LED. Также мелкоопт, розница, заказ и индивидуальные проекты.

TECH

Diamond TECH

Оборудование для автоматизации производства рекламных конструкций — с поддержкой внедрения и пусконаладки.

  • каналобуквогибочные станки Dobosen
  • лазер для сварки и резки труб / листа
  • УФ-линии полимеризации
  • дозаторы жидкого акрила
  • фрезерные ЧПУ
LAB

Diamond LAB

Собственное производство жидкого акрила Diamond LAB с 2021 — по оригинальной формуле на территории России.

Материал для своих проектов и для других производителей световых конструкций и светильников.

Опыт

Как работаем

Выставки: «Реклама» и «Интерлайт» (Москва), «РИДО» (Санкт-Петербург), China LED (Гуанчжоу).

Контроль качества, логистика, гарантийное сопровождение и поддержка на внедрении оборудования.
Пушинка утащила эту страницу

Зато в каталоге всё на месте

Поможем подобрать: +7 (495) 374-94-45

Блог

Статья